
Una envolvedora horizontal de flujo es una máquina diseñada para envolver productos individuales o en grupo mediante una película flexible que se desplaza en sentido horizontal respecto al producto. El equipo alimenta el producto, lo coloca frente a la película, forma el tubo de film alrededor del artículo y realiza sellos longitudinales y transversales para obtener paquetes compactos. En entornos industriales, este tipo de maquinaria se enfoca en equilibrar la velocidad de línea, la consistencia del sellado y el manejo delicado del producto para mantener calidad y rendimiento operacional.
Los componentes habituales incluyen alimentadores, transportadores, formadores de film, barras de sellado y sistemas de corte, además de controles electrónicos para sincronizar movimientos. Las decisiones sobre velocidad y ajustes de sellado suelen depender de las características del producto (tamaño, fragilidad, temperatura), el tipo de film (termoplástico, laminado) y los requisitos de presentación. En la operación cotidiana, la optimización busca reducir desperdicio de material y rechazos sin sacrificar la cadencia de producción requerida por la línea.
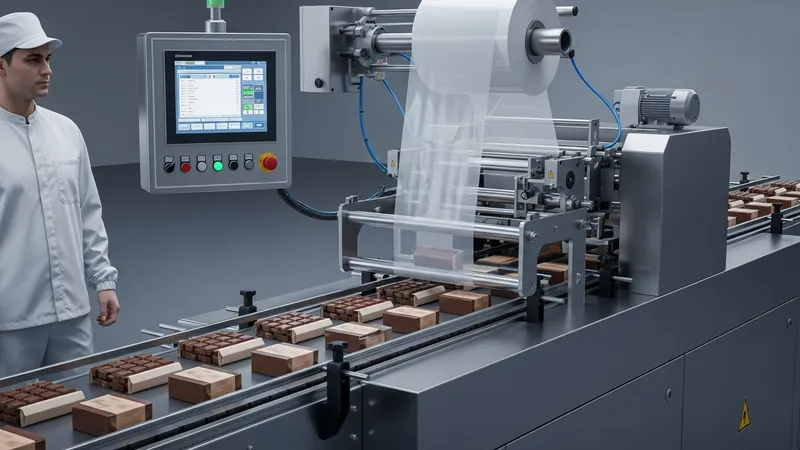
La velocidad de línea es un factor compuesto: no solo la capacidad nominal de la envolvedora, sino también la sincronía con alimentadores y procesos adyacentes. Una máquina puede tener una capacidad teórica alta, pero la velocidad real en planta puede verse limitada por el ritmo del empaque primario, la variabilidad del producto o tiempos de cambio de formato. Por esta razón, los equipos suelen evaluarse por rendimiento efectivo en condiciones de producción y por la estabilidad de salida, donde variaciones de alimentación pueden causar rebabas o productos mal sellados.
La precisión en el sellado depende de temperatura, presión y tiempo de contacto, y la selección del film influye en la robustez del sello y en la apariencia final. Películas con diferentes compuestos requieren ajustes de temperatura y velocidades de sellado distintas; además, la tensión del film y el control del formado afectan la alineación del sello longitudinal. En operaciones continuas, un control fino de estas variables puede reducir re-trabajos y paquetes rechazados, mientras que un control deficiente puede aumentar mermas y llevar a inconsistencias visuales.
Los controles y la automatización pueden mejorar repetibilidad: PLCs, servomotores y sensores permiten ajustes finos y cambios de formato más rápidos. Sistemas de control modernos suelen registrar parámetros de proceso, lo que facilita el diagnóstico cuando aparece un patrón de rechazo. Sin embargo, la implementación de automatización requiere una configuración cuidadosa y validación de parámetros para cada producto o presentación, ya que sobreajustar puede introducir complejidad operativa sin beneficios claros.
La reducción de desperdicios en envolvedoras horizontales suele abordarse en varios frentes: optimización del uso del film (ancho y longitud), ajustes de corte para minimizar rebabas, y estabilización de la alimentación para evitar paradas bruscas. También es común implementar inspección en línea para detectar sellados deficientes antes del embalaje secundario. Estas medidas pueden reducir merma directa, pero su eficacia depende de la disciplina de mantenimiento y de la calidad inicial del film y materias primas empleadas.
En resumen, la envoltura horizontal combina mecánica de movimiento, control térmico y gestión de materiales para buscar un equilibrio entre velocidad de línea y calidad del sellado, con impactos directos en merma y eficiencia. La próxima sección examina en detalle los tipos de movimiento y su influencia en la velocidad y el rendimiento de línea.
Los dos enfoques más habituales para el movimiento en máquinas de envoltura horizontal son el continuo y el intermitente. En movimiento continuo, el film y a menudo el producto se desplazan sin detenerse, lo que puede permitir cadencias mayores cuando el producto es homogéneo. En movimiento intermitente, la máquina detiene parcialmente el flujo para realizar sellados o cortes con mayor control térmico; esto puede mejorar la calidad de sellado en productos delicados. La elección entre ambos tipos puede depender de la variabilidad del producto, el ancho del film y la necesidad de precisión en el sello.
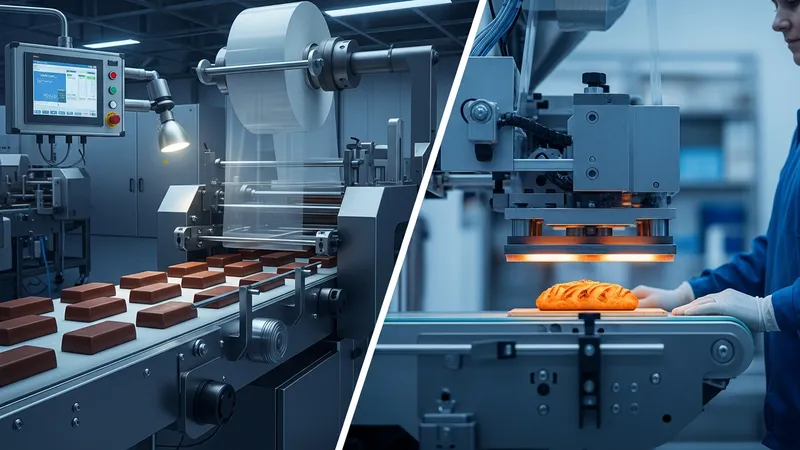
La velocidad de línea efectiva puede fluctuar por factores externos a la envolvedora, como alimentación irregular, tiempo de acumulación en transportadores o cambios de formato frecuentes. En plantas con productos variados, es común observar velocidades de producción que varían ampliamente según el formato; por lo tanto, la evaluación del rendimiento suele hacerse en condiciones mixtas representativas del mix de producción, en vez de en la condición optimizada de laboratorio.
Un aspecto operativo relevante es la sincronización con sistemas anteriores y posteriores en la línea. Por ejemplo, una dosificadora o una etiquetadora que no entregue productos de manera constante puede forzar a la envolvedora a desacelerar, incrementando tiempos de ciclo improductivos. En la práctica, la integración mecánica y de control entre equipos suele mejorar la estabilidad del ritmo y reducir picos de rechazo que afectan la eficiencia global de la línea.
Consideraciones internas como la masa y forma del producto también influyen en la estrategia de movimiento. Productos flexibles, frágiles o con contenido líquido pueden requerir perfiles de aceleración y desaceleración más suaves, lo que puede limitar la velocidad máxima sin afectar calidad. Estos factores deben evaluarse durante pruebas de aceptación y ajuste de procesos para establecer parámetros operativos que equilibran cadencia y protección del producto.
La calidad del sellado se sustenta en tres variables principales: temperatura aplicada, presión del sello y tiempo de unión. Estas variables interaccionan con propiedades del film como punto de fusión, grosor y presencia de recubrimientos. En entornos industriales, se suelen emplear termopares y controladores PID para mantener temperaturas estables; además, la presión se regula mediante cilindros neumáticos o sistemas servoasistidos que permiten ajustes finos según el espesor del film y la geometría del sello.
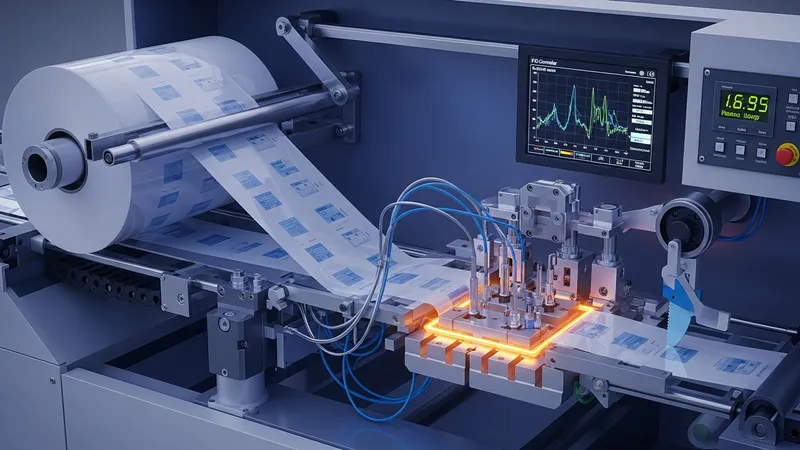
El control del film implica más que la gestión térmica: tensión de bobina, registro del film para alinear impresiones y parámetros de corte influyen en el rendimiento final. Un desajuste en tensión puede provocar arrugas, desplazamiento del sello o pérdida de estanqueidad. También puede incrementarse el desperdicio si se utilizan anchos de film inadecuados para el formato, por lo que la selección y prueba de materiales es parte integral de la optimización.
En sellos transversales, la velocidad de ciclo y la inercia de las barras de sellado afectan la consistencia; por ello, diseños con barras calentadas y sistemas de control de tiempo de contacto pueden mejorar la repetibilidad. En aplicaciones donde el sello debe ser estanco frente a humedad o gases, se considera la compatibilidad entre película y perfil térmico para asegurar que la unión cumpla los requerimientos funcionales sin generar sobreconsumo de energía o excesiva retracción del film.
Las pruebas de integridad de sellado y ensayos de tracción o fugas pueden formar parte del control de calidad en planta. Registrar resultados y analizar tendencias ayuda a identificar cuándo el origen de la merma es el film, el proceso de sellado o la alimentación de producto. Estas métricas permiten priorizar ajustes de material o equipo antes de realizar cambios más costosos en la línea.
Los sistemas de control en envolvedoras horizontales suelen incluir PLCs para la lógica de proceso, servomotores para posicionamiento y HMIs para visualización de parámetros. El uso de servos puede facilitar cambios de formato más rápidos y movimientos más controlados que reducen impactos mecánicos sobre el producto. La automatización también permite incorporar recetas de producto, de modo que parámetros predefinidos se carguen al cambiar formato, reduciendo tiempos de ajuste manual.
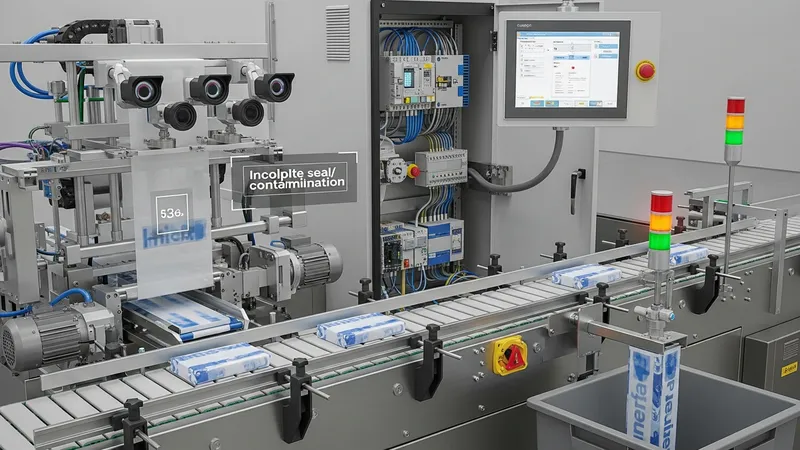
Sensores de presencia, fotocélulas y sistemas de visión se emplean para detectar desalineaciones, piezas faltantes o defectos de impresión en el film. La visión artificial puede identificar sellos incompletos o contaminación en el film antes de que el paquete avance a procesos posteriores. La integración de estos sensores con el control principal permite detener la línea o desviar paquetes defectuosos, contribuyendo a la reducción de mermas por fallos repetitivos.
El registro de datos de proceso puede brindar información para análisis de rendimiento; indicadores como tiempo en producción, tiempo de inactividad y tasa de rechazo ayudan a priorizar intervenciones. Implementar trazabilidad de parámetros (temperatura, presión, velocidad) por lote puede facilitar la investigación de incidentes y mejorar decisiones sobre mantenimiento o cambios de materia prima.
En cuanto a consideraciones prácticas, la selección de interfaces y la facilidad de cambio de formato suelen influir en la adopción de automatización. Diseños con ajuste asistido, guías modulares y ajustes motorizados pueden reducir la intervención manual, aunque requieren capacitación del personal y validación de parámetros para mantener consistencia en distintos turnos y condiciones de operación.
El mantenimiento planificado suele ser clave para mantener rendimiento y reducir paradas inesperadas. Actividades como lubricación de guías, revisión de correas, inspección de cuchillas y verificación de tensiones de film pueden prevenir degradación del sello y cortes inexactos. Programas de mantenimiento basados en horas de operación o en condiciones (vibración, temperatura) pueden ayudar a establecer intervalos eficientes sin sobremanipular los equipos.
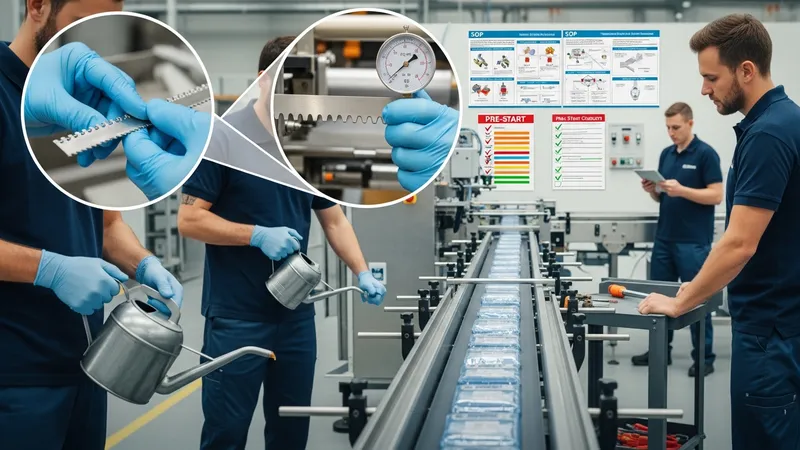
La formación de operadores y técnicos influye directamente en la tasa de merma. Personal con prácticas estandarizadas para cambios de formato, ajuste de temperatura y verificación de parámetros tiende a generar menos rechazo. Además, guías visuales y listas de verificación antes de arrancar la línea pueden reducir errores operativos que conllevan desperdicio de material o producto.
El análisis de causa raíz sobre mermas recurrentes ayuda a identificar si el origen es material, proceso o equipamiento. Medir la cantidad de film desperdiciado por lote, la proporción de rechazos por sello y el tiempo dedicado a re-trabajo proporciona datos accionables para priorizar mejoras, como ajustar la geometría del forming o cambiar la estrategia de corte para reducir rebabas.
Finalmente, la gestión de repuestos y la planificación de paradas para mantenimiento mayor permiten mantener la disponibilidad sin incrementar pérdidas por fallos. Inventarios críticos de piezas sujetas a desgaste, junto con procedimientos de limpieza y calibración regulares, pueden sostener la eficiencia operativa y contribuir a una reducción sostenida de mermas en el largo plazo.